초보자를 위한 초음파융착기 고르는 방법과 세팅 요령
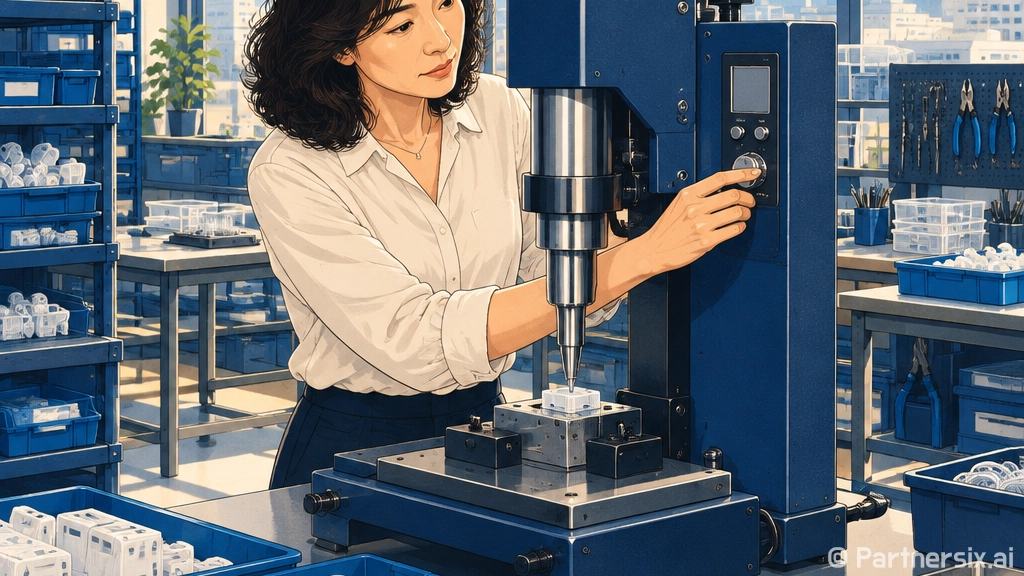
얼마 전 작은 플라스틱 케이스 샘플을 만져볼 일이 있었는데, 나사도 접착제도 없는데 단단하게 붙어 있어서 꽤 신기했습니다. 알고 보니 초음파융착기로 접합한 제품이더라고요. 겉으로는 단순히 붙인 것처럼 보여도, 실제로는 진동과 압력, 시간이 맞아야 깔끔한 품질이 나옵니다.
초음파융착기는 플라스틱 부품, 부직포, 포장재, 자동차 내장 부품, 의료용 소모품 같은 곳에서 자주 쓰입니다. 접착제를 쓰지 않아 작업 속도가 빠르고, 소모품 비용도 줄일 수 있다는 장점이 있습니다. 다만 아무 소재나 무조건 잘 붙는 장비는 아니라서 처음 도입할 때는 원리와 조건을 어느 정도 알고 가는 게 좋습니다.
초음파융착기가 작동하는 방식
초음파융착기는 전기 에너지를 고주파 진동으로 바꿔서 접합 부위에 전달합니다. 보통 혼이라고 부르는 금속 공구가 초당 수만 번 진동하고, 그 진동이 플라스틱 접촉면에 열을 만듭니다. 이때 소재가 순간적으로 녹았다가 압력을 받은 상태로 식으면서 서로 붙습니다.
많이 쓰이는 주파수는 15kHz, 20kHz, 30kHz, 35kHz, 40kHz 정도입니다. 큰 부품이나 두꺼운 부품은 낮은 주파수를 쓰는 경우가 많고, 작고 정밀한 부품은 높은 주파수가 잘 맞는 편입니다. 예를 들어 자동차용 큰 플라스틱 커버는 15kHz나 20kHz 장비가 어울릴 때가 많고, 얇은 의료용 부품이나 전자기기 케이스는 30kHz 이상이 유리할 수 있습니다.
사실 장비만 좋다고 접합이 잘 되는 건 아닙니다. 소재 궁합, 제품 설계, 혼 모양, 가압력, 진폭, 융착 시간까지 같이 맞아야 합니다. 같은 ABS라도 두께와 리브 구조가 다르면 세팅값이 달라질 수 있어서 샘플 테스트가 중요합니다.
초음파융착기 선택할 때 보는 기준
출력과 주파수
장비를 고를 때 가장 먼저 보는 건 출력과 주파수입니다. 출력은 쉽게 말해 장비가 낼 수 있는 힘의 여유입니다. 소형 부품은 800W 안팎으로도 충분한 경우가 있지만, 접합 면적이 넓거나 두꺼운 부품은 1500W, 2000W 이상이 필요할 수 있습니다.
주파수는 제품 크기와 정밀도에 따라 달라집니다. 낮은 주파수는 진폭이 커서 큰 부품에 힘을 전달하기 좋고, 높은 주파수는 진폭이 작아 섬세한 작업에 맞습니다. 초보 입장에서는 “20kHz면 다 된다”라고 생각하기 쉬운데, 실제 현장에서는 제품별 테스트 결과가 훨씬 중요합니다.
혼과 지그 품질
초음파융착기에서 혼과 지그는 생각보다 큰 비중을 차지합니다. 혼은 진동을 전달하는 부품이고, 지그는 제품을 흔들리지 않게 잡아주는 받침입니다. 이 둘이 제품 형상과 맞지 않으면 한쪽만 눌리거나, 표면에 자국이 생기거나, 접합 강도가 들쭉날쭉해질 수 있습니다.
특히 외관이 중요한 제품이라면 시제품 단계에서부터 혼 자국 위치를 확인하는 게 좋습니다. 보이지 않는 안쪽에 에너지 디렉터를 만들면 접합 품질이 좋아지는 경우가 많습니다. 에너지 디렉터는 접합면에 만든 작은 삼각 돌기인데, 초음파 에너지가 한곳에 모이도록 도와줍니다.
소재별로 달라지는 접합 난이도
초음파융착은 열가소성 플라스틱에 주로 맞습니다. ABS, PP, PE, PC, PS, PA 같은 소재가 자주 등장합니다. 그런데 소재마다 녹는점과 탄성이 달라서 같은 조건으로 붙이면 결과가 다르게 나옵니다.
- ABS: 비교적 작업성이 좋아 초음파융착 입문 제품에서 자주 쓰입니다.
- PP: 많이 쓰이지만 탄성이 있어 조건 잡기가 까다로운 편입니다.
- PE: 부드럽고 에너지를 흡수하는 성향이 있어 강한 조건이 필요할 때가 있습니다.
- PC: 강도와 투명성이 좋지만 표면 자국 관리가 중요합니다.
- 나일론 계열: 수분 상태에 따라 결과가 달라질 수 있어 보관 조건도 봐야 합니다.
서로 다른 소재를 붙이는 경우도 조심해야 합니다. 녹는 온도와 분자 구조가 비슷해야 접합이 안정적입니다. ABS와 PC처럼 조합이 비교적 괜찮은 경우도 있지만, PP와 ABS처럼 궁합이 좋지 않은 조합은 강도가 잘 나오지 않을 수 있습니다.
처음 세팅할 때 자주 놓치는 부분
초음파융착기 세팅은 보통 시간, 압력, 진폭, 홀드 타임을 조절하면서 잡습니다. 융착 시간이 너무 짧으면 접합이 약하고, 너무 길면 플라스틱이 과하게 녹아 밖으로 밀려나옵니다. 압력이 너무 낮으면 에너지가 제대로 전달되지 않고, 너무 높으면 소재가 눌려서 변형될 수 있습니다.
처음에는 낮은 조건에서 시작해 조금씩 올리는 방식이 안정적입니다. 예를 들어 0.2초, 0.3초, 0.4초처럼 시간을 바꿔보고, 같은 조건에서 인장 강도나 누수 여부를 비교하면 감으로 만지는 것보다 훨씬 빠르게 범위를 찾을 수 있습니다. 작업자가 여러 명이라면 같은 샘플을 같은 기준으로 판단하도록 불량 예시를 옆에 두는 것도 좋습니다.
소음도 확인해야 합니다. 20kHz 장비는 사람에게 들리는 소리가 꽤 날 수 있고, 작업 환경에 따라 방음 커버가 필요할 수 있습니다. 또 혼 체결 상태가 불량하면 이상음이 나거나 장비에 무리가 갈 수 있으니, 매일 생산 전 짧게 점검하는 습관이 꽤 큰 차이를 만듭니다.
구매 전 체크하면 좋은 것들
장비 가격만 보고 결정하면 나중에 금형비, 혼 제작비, 유지보수 비용에서 당황할 수 있습니다. 초음파융착기는 본체보다 제품 맞춤 툴링이 성패를 가르는 경우가 많습니다. 그래서 장비 업체에 샘플 테스트를 요청하고, 접합 강도와 외관 상태를 직접 확인하는 편이 좋습니다.
- 내 제품 소재와 두께에 맞는 주파수인지 확인하기
- 필요한 출력에 여유가 있는지 보기
- 혼과 지그 제작 경험이 충분한 업체인지 확인하기
- 샘플 테스트 리포트를 받을 수 있는지 묻기
- 소모품, 출장 수리, 컨버터 교체 비용까지 계산하기
중고 장비를 볼 때는 더 꼼꼼해야 합니다. 발전기 출력이 안정적인지, 컨버터와 부스터 상태가 괜찮은지, 실린더나 서보 프레스가 일정하게 움직이는지 확인해야 합니다. 겉으로 깨끗해 보여도 진동계 부품이 낡으면 접합 품질이 흔들릴 수 있습니다.
초음파융착기는 잘 맞으면 생산 속도를 확 올려주는 장비입니다. 접착제 건조 시간을 기다릴 필요가 없고, 나사 조립 공정도 줄일 수 있으니까요. 대신 제품 설계와 세팅을 대충 넘기면 불량이 반복될 수 있습니다. 처음부터 “장비를 산다”보다 “내 제품에 맞는 접합 조건을 만든다”는 관점으로 보면 시행착오가 훨씬 줄어듭니다. 저는 작은 샘플이라도 실제 양산 소재로 테스트해보는 쪽이 가장 현실적인 선택이라고 봅니다.